Печь оплавления: сколько нужно зон и как снимают температурный профиль
Что происходит внутри печи
Плата с установленными компонентами проезжает через печь, и паста превращается в припой.
Нагрев ведут горячим воздухом, который зона за зоной поднимает температуру платы по заданному графику.
График этот и называют температурным профилем, и он свой у каждого изделия.
Печь не «нагревает до нужной температуры», а ведёт плату по кривой с заданными скоростями.
Скорость нарастания важна не меньше самих температур: резкий нагрев рвёт компоненты и сушит флюс раньше времени.
Четыре участка профиля
Первый участок — предварительный нагрев, на нём плата плавно доходит примерно до полутора сотен градусов.
Второй — выдержка, когда флюс активируется и снимает окислы с площадок и выводов.
Третий — собственно оплавление, короткий пик выше температуры плавления припоя.
Четвёртый — охлаждение, и оно тоже нормируется: слишком быстрое даёт хрупкое зерно припоя.
Время выше точки плавления считают отдельно, оно обычно укладывается в несколько десятков секунд.
Сколько зон действительно нужно
Число зон определяет, насколько точно можно выдержать переходы между участками профиля.
Четыре-шесть зон хватает для простых плат с однородными по массе компонентами.
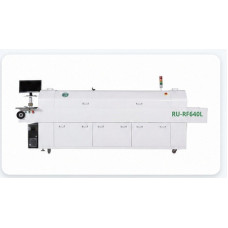
Двенадцать зон нужны, когда на одной плате соседствуют мелкие резисторы и массивные разъёмы.
Шестнадцать зон берут для потоковых линий, где скорость конвейера высокая, а профиль всё равно надо выдержать.
Лишние зоны не вредят, но они увеличивают длину машины и расход электроэнергии.
Транспортёр: сетка, лента, рельсы
Сетчатый транспортёр универсален и годится для большинства плат с технологическими полями.
Ленточный нужен мелким платам и изделиям без полей, которые на сетке проваливаются.
Рельсовый конвейер держит плату за края и не касается нижней стороны — это важно для двусторонних плат.
Комбинированное исполнение с сеткой и лентой позволяет не покупать вторую печь ради мелочи.
Ширина конвейера ограничивает максимальный размер платы, и это проверяют до заказа, а не после.
Как снимают профиль
Профиль снимают термопарами, приклеенными к реальной плате в нескольких точках.
Точки выбирают разные по массе: мелкий компонент, крупный корпус и открытая площадка.
Регистратор проезжает через печь вместе с платой и записывает температуру по времени.
Полученную кривую сравнивают с окном, которое задал изготовитель пасты, а не с соседним изделием.
Профиль переснимают при смене пасты, при смене конструкции платы и после ремонта печи.
Дефекты, которые указывают на нагрев
Холодная пайка с матовой неровной поверхностью означает недостаточный пик или слишком короткую выдержку.
Шарики припоя вокруг компонента чаще говорят о слишком быстром нагреве на первом участке.
Поднятый одним концом чип-компонент — классический признак неравномерного прогрева платы поперёк.
Потемневшая плата и хрупкие выводы указывают на перегрев в зоне пика.
Трещины в припое после охлаждения — это слишком быстрый выход из зоны оплавления.