Линия поверхностного монтажа: из чего она состоит и в каком порядке
Порядок машин в линии
Линия поверхностного монтажа собирается из машин, стоящих одна за другой, и плата проходит их подряд.
Первым идёт загрузчик: он подаёт платы из магазина на конвейер поштучно и с нужным интервалом.
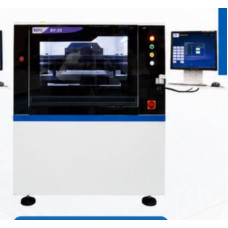
Дальше трафаретный принтер наносит паяльную пасту через трафарет на контактные площадки.
За ним установщик компонентов ставит детали в пасту, а печь оплавления превращает пасту в припой.
Замыкают линию оптический контроль и выгрузчик, складывающий готовые платы обратно в магазин.
Трафаретный принтер задаёт качество всей линии
Большая часть дефектов пайки рождается именно здесь, а обнаруживается в самом конце.
Ручной прецизионный принтер годится для единичных изделий и опытных образцов.
Полуавтомат совмещает плату с трафаретом по меткам, а ракель ведёт оператор.
Автоматический принтер делает всё сам и добавляет контроль отпечатка прямо в цикле.
Модели для длинномерных плат отличаются не только рабочим полем, но и жёсткостью стола.
Инспекция пасты до установки компонентов
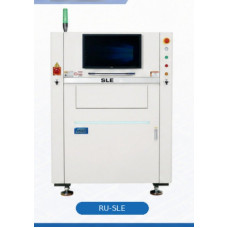
Трёхмерная инспекция пасты измеряет объём, высоту и смещение каждого отпечатка.
Смысл в том, чтобы поймать ошибку до того, как сверху лягут компоненты.
Плата с плохим отпечатком снимается с линии и идёт на отмывку, а не на переделку после печи.
Данные инспекции возвращаются в принтер и позволяют подправить параметры без остановки.
На мелкой серии это кажется излишеством, ровно до первой партии с непропаями.
Установщики компонентов: скорость против гибкости
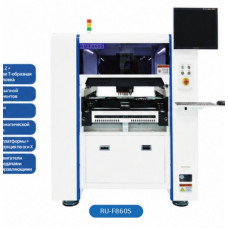
Настольные модели с четырьмя головками ставят десятки тысяч компонентов в час и занимают мало места.
Шести- и восьмиголовочные машины рассчитаны на поток и работают с крупным форматом плат.
Высокоскоростные установщики с летающим захватом берут на себя мелочёвку, а точные — разъёмы и микросхемы.
В двухмашинной линии первый ставит мелкие компоненты, второй — крупные и ответственные.
Распознавание «на лету» экономит время: компонент проверяется по дороге к месту установки.
Печь оплавления и профиль
Печь делится на зоны, и число зон определяет, насколько точно можно выдержать температурный профиль.
Небольшая четырёх- или шестизонная печь справляется с простыми платами и малой серией.
Двенадцать и шестнадцать зон нужны там, где на плате рядом стоят и мелочь, и массивные детали.
Сетчатый транспортёр подходит для обычных плат, ленточный — для мелких и для плат без технологических полей.
Профиль снимают термопарами на реальной плате, а не берут из таблицы для похожего изделия.
Контроль, транспорт и волновая пайка
Оптическая инспекция после печи ловит смещения, перевороты, пропуски и дефекты пайки.
Автономная система стоит отдельно и удобна при малой серии, встроенная в линию работает в потоке.
Между машинами ставят соединительные конвейеры, и один из них обычно делают инспекционным.
Выводные компоненты паяют отдельно — установкой волновой пайки с зонами предподогрева.
После волны плату снимает устройство выгрузки, а завершает дело линия финишной очистки.