Транспорт линии: загрузчики, магазины, конвейеры и разделение годных и брака
Транспорт — не мелочь, а половина линии
Машины линии соединяются конвейерами, и именно они задают ритм работы.
Самая быстрая расстановочная машина бесполезна, если платы подаются вручную по одной.
Длина линии почти наполовину состоит из транспортных участков, и это учитывают при планировке цеха.
Ширина конвейера всех машин должна совпадать, иначе линию придётся переналаживать при каждой смене формата.
Высота конвейера тоже единая, и её задают один раз для всего участка.
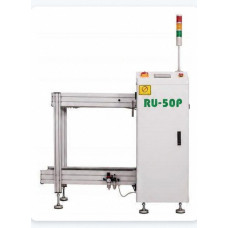
Загрузчик и магазин плат
Магазин — это кассета с пазами, в которую платы ставятся стопкой.
Загрузчик достаёт плату из магазина и кладёт её на конвейер с нужным интервалом.
Подача сверху удобна там, где оператор ставит магазин на уровень стола.
Интервал между платами настраивают по такту самой медленной машины, чтобы не было затора.
Пустой магазин загрузчик сигнализирует заранее, и это единственный момент, когда нужен человек.
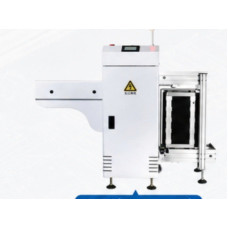
Выгрузчик и что с ним делают
На другом конце линии выгрузчик снимает готовые платы и складывает обратно в магазин.
Приём снизу удобен, когда магазин забирают тележкой, а не руками.
Заполненный магазин выгрузчик тоже отмечает, и его меняют без остановки линии.
Платы после печи горячие, поэтому между печью и выгрузчиком всегда есть участок охлаждения.
Складывать горячие платы плотной стопкой нельзя: они коробятся под собственным весом.
Разделение годных и брака
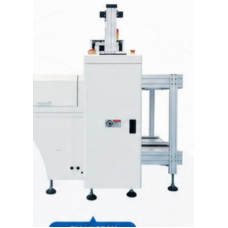
Двухрельсовый загрузчик-выгрузчик умеет раскладывать платы по двум магазинам.
Годные идут в один, забракованные оптическим контролем — в другой.
Это избавляет от ручной сортировки и от главной ошибки участка — потери следа брака.
Ширина рабочего поля у таких машин разная, и её подбирают под максимальный формат плат.
Сигнал о браке приходит от системы контроля, поэтому связь между машинами настраивают при пуске линии.
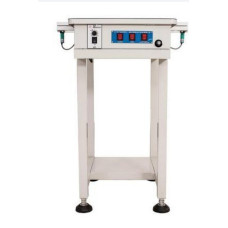
Соединительные и инспекционные конвейеры
Простой соединительный участок нужен там, где между машинами остаётся зазор.
Инспекционный конвейер добавляет место, где оператор может взять плату и посмотреть её глазами.
Длина в метр удобнее полуметра, если контроль ведётся постоянно, а не выборочно.
Подсветка на таком участке экономит больше времени, чем кажется.
Конвейер перед печью служит буфером и сглаживает разницу в такте машин.
Участок ручного монтажа
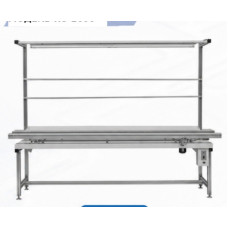
Выводные компоненты и разъёмы ставят руками, и для этого нужен отдельный сборочный конвейер.
Он идёт медленно и рассчитан на несколько рабочих мест подряд.
Скорость задают по самой долгой операции, а не по среднему времени на плату.
Рабочие места оснащают антистатикой и вытяжкой, а не только стулом и лампой.
После ручного участка плата уходит на волновую пайку, и оснастку под неё готовят заранее.