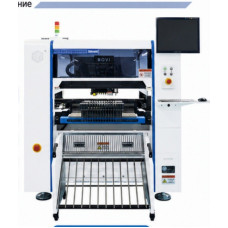
Установщик компонентов: как выбрать по числу головок и по номенклатуре
Что машина делает и на чём спотыкается
Установщик берёт компонент из питателя, проверяет его камерой и опускает в пасту на нужное место.
Паспортная скорость всегда указана для самого простого случая: мелкий чип, короткий путь, идеальная лента.
Реальная скорость падает, как только в задании появляются крупные корпуса и микросхемы с мелким шагом.
Второе, что снижает производительность, — частая смена питателей на короткой серии.
Поэтому машину выбирают не по строчке в описании, а по своей номенклатуре компонентов.
Головки: сколько их нужно
Каждая головка — это отдельный захват, и за один проход машина берёт столько компонентов, сколько головок.
Четыре головки закрывают мелкосерийное производство и опытные образцы.
Шесть головок дают заметный прирост там, где преобладает мелочь: резисторы, конденсаторы, диоды.
Восемь головок имеют смысл при потоке и при крупном формате плат.
Распознавание компонента на лету, без остановки над камерой, экономит больше, чем ещё одна головка.
Настольная или напольная
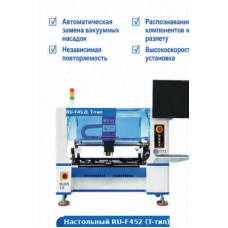
Настольная машина занимает место одного стола и питается от обычной сети.
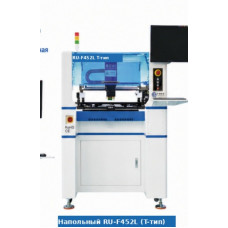
Напольная берёт больше питателей, работает с более крупными платами и рассчитана на смену целиком.
Разница в жёсткости рамы: напольная держит точность при высокой скорости перемещений.
Настольную проще переставить и вписать в существующее помещение, и это её главный аргумент.
Если план — со временем собрать линию, напольную берут сразу, чтобы не менять её через год.
Питатели решают всё на практике
Число посадочных мест под питатели ограничивает, сколько наименований машина держит одновременно.
Если наименований больше, чем мест, оператор меняет ленты посреди задания, и скорость падает вдвое.
Ленточные питатели ходовые, но под россыпь и микросхемы в поддонах нужны отдельные типы.
Питатели — заметная часть стоимости комплекта, и их считают отдельно от самой машины.
Запас в несколько свободных мест окупается на первой же новой плате.
Как посчитать реальную производительность
Берут список компонентов конкретной платы и делят его по типам: мелочь, корпуса, разъёмы.
Для каждого типа подставляют свою скорость установки, а не паспортную для чипов.
Добавляют время на смену платы, на калибровку и на распознавание меток.
Полученную цифру сравнивают с тактом линии: печь и принтер тоже имеют свою скорость.
Линия работает со скоростью самой медленной машины, и обычно это не установщик.
Когда ставят две машины подряд
Первая машина берёт на себя мелочь и работает на максимальной скорости.
Вторая ставит крупные и ответственные компоненты, где важнее точность, чем темп.
Такое разделение выравнивает такт и убирает простой печи.
Питатели при этом распределяют между машинами по типу компонентов, а не поровну.
Задание на обе машины готовят одним файлом, иначе рассинхронизация всплывёт на первой же партии.